Abstrait
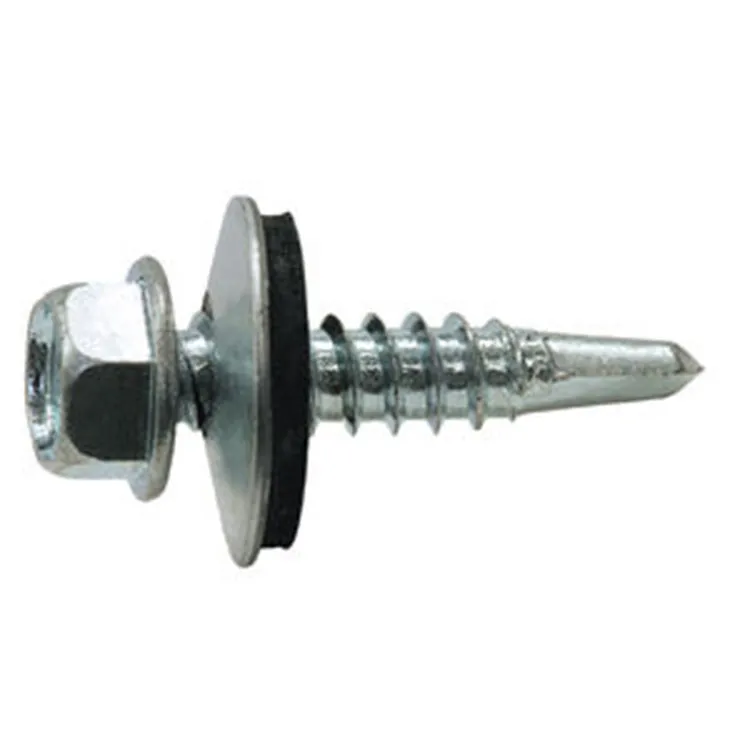
Les toitures métalliques, les bardages et les structures en acier exigent des fixations qui percent, taraudent et scellent en une seule opération. Ce guide explore l'ingénierie derrière leVis autoperceuse à rondelle hexagonale avec rondelle EPDM, les matériaux de revêtement, les revêtements, la sélection des points de perçage, le couple d'installation et la science de l'étanchéité qui empêche la pénétration de l'eau dans les environnements les plus exigeants. Qu'il s'agisse de spécifications pour une toiture industrielle ou une fabrication de tôlerie de précision, la profondeur technique ici fournit des conseils pratiques aux professionnels.
Table des matières
- Anatomie de la fixation : tête, filetage, pointe et rondelle
- La science de l'étanchéité derrière les rondelles EPDM
- Matériaux et revêtements : adapter les fixations aux environnements
- Sélection des points de perçage et épaisseur du matériau
- Meilleures pratiques d'installation : vitesse, couple et technique
- Applications concrètes dans la construction et l'industrie
- Auto-perceuse ou autotaraudeuse : ce que les prescripteurs doivent savoir
- Normes, tests et conformité
- Foire aux questions
- Obtenez des conseils d'experts
Anatomie de la fixation : tête, filetage, pointe et rondelle
Comprendre comment chaque composant d'une vis autoperceuse à rondelle hexagonale contribue aux performances globales est essentiel pour prendre des décisions éclairées en matière de spécifications. Chaque élément — de la géométrie de la tête hexagonale au pas de filetage et à la rondelle EPDM collée — joue un rôle distinct dans la répartition de la charge, l'intégrité de l'étanchéité et l'efficacité de l'installation.
Conception de tête de rondelle hexagonale
La tête de rondelle hexagonale remplit simultanément deux fonctions essentielles. Premièrement, la géométrie à six côtés permet une installation avec des écrous magnétiques standard ou des douilles hexagonales, permettant une application à couple élevé sans cam-out. Deuxièmement, la bride ou le siège de rondelle intégré répartit la force de serrage sur une surface plus large qu'une tête hexagonale simple, réduisant ainsi le risque de capitonnage des panneaux métalliques de faible épaisseur pendant le serrage.
Pour les applications de toiture et de bardage où la déformation des panneaux doit être minimisée, cette surface d'appui plus large n'est pas seulement une commodité : elle affecte directement l'étanchéité à long terme de l'assemblage. Une charge ponctuelle concentrée peut déformer le panneau autour de la fixation, créant un point bas où l'eau s'accumule et finit par pénétrer.
Géométrie et pas du filetage
Les vis autoperceuses pour la fixation métal sur métal présentent généralement un pas de filetage fin ou moyen optimisé pour les substrats en acier. Le filetage doit accomplir trois choses : couper dans le trou percé, générer une force de traction suffisante pour comprimer la rondelle EPDM et maintenir la charge de serrage pendant des années de cycle thermique. Les fils trop grossiers peuvent décaper l'acier fin ; les filetages trop fins peuvent ne pas générer une force de serrage adéquate avant que la rondelle ne repose.
La pointe auto-perceuse
La pointe en forme de foret élimine le besoin d'un trou pilote séparé, combinant le perçage et la fixation en une seule opération. Les styles de pointes sont classés numériquement – du n° 1 (tôle fine) au n° 5 (acier robuste jusqu'à 12,7 mm). La hauteur de la flûte de forage détermine l'épaisseur maximale du matériau dans laquelle la vis peut pénétrer, tandis que la section pilote non filetée doit être suffisamment longue pour percer complètement le matériau avant que les filetages ne s'engagent.
La science de l'étanchéité derrière les rondelles EPDM
L’infiltration d’eau constitue la plus grande menace pour les systèmes de toiture métallique. Une fixation qui perce parfaitement mais ne parvient pas à sceller permet à l'humidité de migrer dans l'enveloppe du bâtiment, entraînant de la corrosion, une dégradation de l'isolation et des dommages structurels au fil du temps. La rondelle EPDM (éthylène propylène diène monomère) est le composant qui se situe entre un toit bien installé et une responsabilité sujette aux fuites.
Pourquoi l'EPDM ?
L'EPDM est un caoutchouc synthétique présentant un profil de résistance exceptionnel pour une exposition extérieure. Il résiste aux rayons UV sans dégradation significative, reste flexible sur une large plage de températures (généralement de -40°C à +120°C) et résiste à la fissuration par l'ozone, qui est un mode de défaillance courant pour les alternatives moins chères en néoprène. Ces propriétés garantissent que la rondelle conserve sa fonction d'étanchéité pendant des années d'exposition au soleil, de cycles de gel-dégel et d'exposition atmosphérique.
Rondelles collées ou lâches
Les rondelles EPDM sont disponibles en deux configurations : collées (vulcanisées directement sur la rondelle support métallique) et lâches. Les rondelles collées sont fortement préférées pour les applications de toiture car elles ne peuvent pas être délogeées pendant la manipulation ou l'installation, et la liaison chimique assure une étanchéité uniforme autour de la tige de la vis. Les rondelles desserrées introduisent un point de défaillance supplémentaire : si la rondelle se décale pendant la conduite, le joint devient asymétrique et sujet aux fuites.
Comment se forme le sceau
Lorsque la vis est enfoncée, la rondelle EPDM se comprime entre le support de la rondelle métallique et la surface du panneau. L'élastomère se déforme pour combler les irrégularités mineures de la surface, les micro-rayures et les variations du profil des panneaux. La clé est d’obtenir une compression correcte – suffisamment pour créer une barrière étanche, mais pas au point que l’élastomère soit écrasé au-delà de sa limite élastique. Des outils d'installation avec butées de profondeur ou contrôle de couple sont recommandés pour des résultats cohérents.
| Propriété de la laveuse | Gamme de spécifications | Impact sur les performances |
|---|---|---|
| Type d'élastomère | EPDM (durci au peroxyde) | Résistance aux UV et à l'ozone depuis plus de 20 ans |
| Jauge à support métallique | Acier de calibre 20 | Répartition uniforme de la charge sous compression |
| Ensemble de compression | <25% après 24h à 70°C | Maintient la force d’étanchéité après le cycle thermique |
| Plage de température | -40°C à +120°C | Flexibilité dans les climats extrêmes |
| Diamètre extérieur de la rondelle | 14 mm à 29 mm | Diamètre plus grand pour les fixations principales du toit |
Matériaux et revêtements : adapter les fixations aux environnements
Le matériau de base et le traitement de surface d'une vis autoperceuse à rondelle hexagonale déterminent sa résistance à la corrosion, sa capacité de charge et sa durée de vie. La sélection d’une mauvaise combinaison pour un environnement donné entraîne une défaillance prématurée des fixations et des mesures correctives potentiellement coûteuses.
Acier au carbone avec revêtements protecteurs
L'acier au carbone cémenté (généralement C1018, C1022 ou AISI 4037) reste le substrat le plus courant pour les vis autoperceuses car il offre un équilibre optimal entre dureté de la pointe de perçage et ductilité du filetage. La surface durcie permet à la pointe du foret de couper l'acier, tandis que le noyau plus souple absorbe le couple d'installation sans se fracturer.
- Zingage :Protection standard pour les applications intérieures et légèrement exposées ; offre une résistance à la corrosion barrière.
- Revêtements en paillettes de zinc-aluminium :Protection sacrificielle supérieure ; adapté aux expositions extérieures et aux ambiances industrielles.
- Revêtement Ruspert :Un revêtement multicouche modifié en céramique qui offre une résistance à la corrosion supérieure à 1 000 heures lors des tests au brouillard salin, ce qui le rend approprié pour les environnements marins et industriels sévères.
- Revêtements polyester colorés (RAL) :Fournit une protection supplémentaire contre la corrosion tout en faisant correspondre la couleur de la fixation au revêtement de toiture ou de façade pour une cohérence esthétique.
Options en acier inoxydable
Pour les environnements hautement corrosifs (installations côtières, usines chimiques ou installations de transformation alimentaire), les vis en acier inoxydable sont le choix préféré. Les nuances 304 et 305 offrent une excellente résistance à la corrosion mais une dureté inférieure à celle de l'acier au carbone, ce qui limite leur capacité de perçage. L'acier inoxydable de grade 410 offre une meilleure dureté au détriment d'une résistance à la corrosion quelque peu réduite, tandis que la construction bimétallique (tête et tige en acier inoxydable soudées à une pointe de forage en acier au carbone trempé) offre le meilleur des deux propriétés : résistance à la corrosion dans les parties exposées et puissance de perçage au niveau de la pointe.
| Environnement | Matériau de base recommandé | Revêtement recommandé | Évaluation du brouillard salin |
|---|---|---|---|
| Intérieur / Intérieur sec | Acier au carbone | Zingué | 72 heures |
| Extérieur / faible pollution | Acier au carbone | Flocon de zinc-aluminium | 240 heures |
| Industriel / modéré | Acier au carbone | Ruspert | 1 000 heures |
| Marin / côtier | Bimétallique (SS + CS) | Ruspert sur la section carbone | 1 500 heures |
| Marin sévère | Inox 316 | Passivé | N/A (inhérent) |
Sélection des points de perçage et épaisseur du matériau
L'une des erreurs de spécification les plus fréquentes dans la fixation des métaux consiste à ne pas adapter la taille de la pointe du foret à l'épaisseur totale du matériau. Une pointe trop courte ne parviendra pas à pénétrer dans la pile complète avant le début de l'engagement du filetage, une condition qui entraîne un grippage, une rupture de vis ou une fixation incomplète. À l’inverse, une pointe surdimensionnée gaspille l’efficacité du perçage et peut agrandir le trou au-delà de la capacité de préhension du filetage.
Les trois variables qui doivent être évaluées ensemble sont la hauteur des goujures, la longueur de la pointe (section pilote) et l'épaisseur totale du matériau. La section pilote doit percer complètement toutes les couches de matériau avant que le premier fil ne s'engage. Étant donné que les filetages avancent plus rapidement que l'action de perçage, un engagement prématuré du filetage provoque le grippage de la vis et potentiellement un cisaillement au niveau de la tige.
| Type de points | Tailles de vis | Plage d'épaisseur du matériau (acier) | Application typique |
|---|---|---|---|
| #1 | #6 – #8 | 0,8 mm – 1,6 mm | Tôle légère |
| #2 | #6 – #10 | 0,9 mm – 2,8 mm | Feuille à feuille générale |
| #3 | #8 – #14 | 2,8 mm – 5,3 mm | Panneaux de toiture aux pannes |
| #4 | #12 – 1/4" | 4,8 mm – 6,4 mm | Acier de construction robuste |
| #5 | #12 – 1/4" | 6,4 mm – 12,7 mm | Connexions en acier épais |
Lors de la fixation de matériaux épais sur du métal, tels que des pannes en bois sur des cadres en acier, des vis avec alésoirs à ailettes sont utilisées. Les ailes élargissent le trou dans le matériau supérieur afin que les fils passent à travers sans se coincer, puis se détachent au contact du substrat en acier, permettant ainsi aux fils de s'engager dans le métal.
Meilleures pratiques d'installation : vitesse, couple et technique
Une technique d'installation correcte est aussi importante que la sélection correcte des fixations. Même une vis autoperceuse à rondelle hexagonale de qualité supérieure échouera prématurément si elle est utilisée à une mauvaise vitesse, avec un couple excessif ou à un angle inapproprié.
Vitesse de conduite
La vitesse de rotation optimale des vis autoperceuses dépend du diamètre de la vis, du type de pointe de perçage et de la dureté du substrat. En règle générale, des vitesses comprises entre 1 200 et 2 000 tr/min sont recommandées pour la fixation métal sur métal. Le dépassement de la vitesse maximale recommandée risque de surchauffer la pointe du foret, d'émousser les arêtes de coupe et de brûler potentiellement les revêtements de protection.
Contrôle du couple
Un serrage excessif reste la principale cause de défaillance par compression des rondelles et de casse des vis. L'objectif est d'obtenir un ajustement parfait, c'est-à-dire que la rondelle EPDM est suffisamment comprimée pour créer un joint mais ne soit pas écrasée au-delà de sa limite de récupération élastique. La pression d'installation recommandée pour les visseuses est d'environ 200 à 300 N, avec un embrayage à couple réglable ou un embout à détection de profondeur pour éviter un enfoncement excessif.
- Dénudage : se produit dans les matériaux minces lorsque les fils sont arrachés du substrat en raison d'un couple excessif.
- Rupture de torsion : la tige de la vis se tord et se brise lorsque le couple de serrage dépasse la résistance à la torsion de la fixation – ce qui est plus fréquent dans les matériaux plus épais.
- Ruptures retardées : un serrage excessif met la fixation à rude épreuve, provoquant des microfissures qui permettent à la corrosion de pénétrer et provoquent une défaillance des mois ou des années plus tard.
Angle d'installation et outillage
Les vis autoperceuses doivent être enfoncées perpendiculairement (90°) au support. Toute déviation entraîne un positionnement inégal de la rondelle, créant un espace en forme de croissant dans lequel l'eau peut pénétrer. Un tournevis magnétique ou un dispositif de réglage d'écrous doit toujours être utilisé pour maintenir l'alignement et empêcher la vis de bouger lors de l'engagement initial. Dans la mesure du possible, un pistolet à vis avec localisateur de profondeur est préféré à un tournevis à percussion, car les outils à percussion délivrent des impulsions à couple élevé qui peuvent endommager la pointe du foret ou dénuder les filetages.
Applications concrètes dans la construction et l'industrie
La combinaison de la capacité d'auto-perçage et du joint EPDM intégré rend cette famille de fixations indispensable dans un large éventail de disciplines de construction et de fabrication.
Toiture et bardage métalliques
Il s'agit du domaine d'application principal. Les systèmes de toiture métallique – des joints debout aux profilés ondulés – s'appuient sur des milliers de fixations pour fixer les panneaux aux pannes, chaque point de pénétration représentant un chemin de fuite potentiel. La rondelle EPDM collée crée un joint étanche fiable à chaque point de fixation, tandis que la tête de rondelle hexagonale répartit les charges de soulèvement du vent sur la surface du panneau sans provoquer de déformation.
Charpente en acier
Dans les charpentes en acier formé à froid, des vis autoperceuses relient les montants aux rails, le revêtement aux montants et les panneaux structurels aux cadres. La pointe auto-perceuse élimine le besoin de pré-perçage, accélérant l'installation tout en maintenant l'intégrité de la connexion. La répartition de la charge à travers la tête de rondelle hexagonale empêche la déformation ponctuelle des goujons de faible épaisseur.
CVC et systèmes mécaniques
Les conduits, les enceintes mécaniques et les boîtiers d'équipements extérieurs bénéficient des propriétés d'étanchéité des vis à rondelle EPDM. Ces applications exposent souvent les fixations à la condensation, à la pluie et aux fluctuations de température, ce qui rend le joint d'étanchéité essentiel à la longévité de l'équipement.
Systèmes de montage de panneaux solaires
Les installations solaires combinent des rayonnages métalliques, des cadres de panneaux et des pénétrations de toit, nécessitant tous une fixation étanche aux intempéries. Les vis autoperceuses avec rondelles EPDM offrent la rapidité d'installation exigée par les parcs solaires à grande échelle tout en garantissant que chaque point de montage reste étanche pendant la durée de vie de 25 ans d'un système photovoltaïque typique.
Auto-perceuse ou autotaraudeuse : ce que les prescripteurs doivent savoir
Les termes « autoperçants » et « autotaraudeurs » sont fréquemment utilisés de manière interchangeable, mais ils décrivent des comportements de fixation fondamentalement différents.
Les vis autotaraudeuses coupent leur propre filetage lorsqu'elles sont enfoncées dans un trou pilote pré-percé. Ils n'ont pas de pointe en forme de foret et ne peuvent pas pénétrer dans le métal solide sans trou préexistant. Les vis autoperceuses, en revanche, comportent une pointe de perçage qui crée le trou, puis les filetages s'engagent pour tarauder le métal, le tout en une seule opération continue. Chaque vis autotaraudeuse est techniquement autotaraudeuse, mais toutes les vis autotaraudeuses ne sont pas autoperceuses.
Pour la fixation métal sur métal dans la construction, la variante autoperceuse est presque toujours le bon choix. Il élimine l'étape de perçage séparée, réduit la main d'œuvre et supprime le risque de percer un trou pilote au mauvais diamètre, une source courante de défaillance de connexion dans les assemblages en acier de faible épaisseur.
Normes, tests et conformité
La spécification de fixations conformes aux normes reconnues de l'industrie garantit la cohérence dimensionnelle, les performances mécaniques et la résistance à la corrosion dans tous les lots de production.
En Amérique du Nord, les vis autoperceuses sont fabriquées selon la norme SAE J78 pour les exigences dimensionnelles et de performances, et la norme ASME B18.6.3 pour les dimensions de la tête et de l'entraînement. Pour les assemblages de charpente en acier formés à froid, la norme ASTM C 1513 régit les propriétés mécaniques, tandis que la norme ASTM F1941 couvre les performances du revêtement résistant à la corrosion. Les normes de matériaux incluent ASTM A 510 pour l'acier au carbone et ASTM B 117 pour les tests de corrosion au brouillard salin.
Sur les marchés européens, la norme DIN 7504 spécifie les dimensions, les exigences et les méthodes d'essai pour les vis taraudeuses autoperceuses, tandis que les spécifications nationales et spécifiques au projet peuvent imposer des critères de performance supplémentaires. Le cadre de gestion de la qualité ISO 9001 garantit que les processus de fabrication sont contrôlés et traçables.
Foire aux questions
La casse des vis lors de l'installation provient généralement de l'une des trois causes suivantes : une vitesse d'entraînement excessive, une pression vers le bas trop importante ou une pointe de perçage trop courte pour l'épaisseur du matériau. La section pilote doit pénétrer complètement dans le matériau avant que les filetages ne s'engagent. Si les filetages s'engagent prématurément, la vis se coince et la tige se cisaille. Réduisez la vitesse d'entraînement, appliquez une pression plus légère et vérifiez que la longueur de la pointe est adaptée à l'épaisseur totale du matériau.
La rondelle EPDM doit être visiblement comprimée – généralement à environ 50 à 60 % de son épaisseur d'origine – mais pas écrasée à plat. Vous devriez voir un léger renflement du caoutchouc autour du périmètre du support de la rondelle métallique. Si le caoutchouc semble aplati ou dépasse bien au-delà du bord de la rondelle, vous avez trop serré. Un pistolet à vis doté d'un nez sensible à la profondeur ou d'un embrayage à couple réglable fournit les résultats les plus cohérents.
Oui, mais uniquement avec une vis dotée d'alésoirs à ailettes sur la tige. Les ailes élargissent le trou dans le bois pour que les fils passent sans se coincer, puis se cassent au contact du substrat métallique. Cela permet aux filetages de s'engager dans l'acier et de serrer l'assemblage. Sans ailes, les fils mordront dans le bois et empêcheront une bonne assise contre le métal.
Une rondelle collée a le caoutchouc EPDM vulcanisé directement sur la rondelle de support métallique pendant la fabrication. Cela crée une liaison chimique permanente qui ne peut être séparée lors de la manipulation ou de l'installation. Une rondelle lâche se place indépendamment entre la tête de vis et le panneau. Les rondelles collées sont préférées pour les toitures car elles maintiennent un alignement concentrique avec la tige de la vis, assurant ainsi une étanchéité uniforme. Les rondelles desserrées peuvent se décentrer, compromettant l'étanchéité.
Choisissez de l'acier au carbone avec un revêtement approprié pour les environnements intérieurs, peu polluants et extérieurs modérés. Pour les installations côtières, les installations de traitement chimique ou tout endroit fortement exposé aux chlorures, spécifiez des vis en acier inoxydable ou bimétalliques. Le choix du matériau de base doit être déterminé par la catégorie de corrosivité atmosphérique du site d'installation et la durée de vie attendue de la structure.
Travaillez avec un partenaire de fixation de confiance
Besoin d'aide pour sélectionner la bonne fixation ?
Chaque projet de toiture et de revêtement a des exigences uniques : épaisseur du substrat, exposition environnementale, profil des panneaux et exigences de charge.JOIN-attaches®apporte une expertise technique approfondie à chaque défi de spécification.